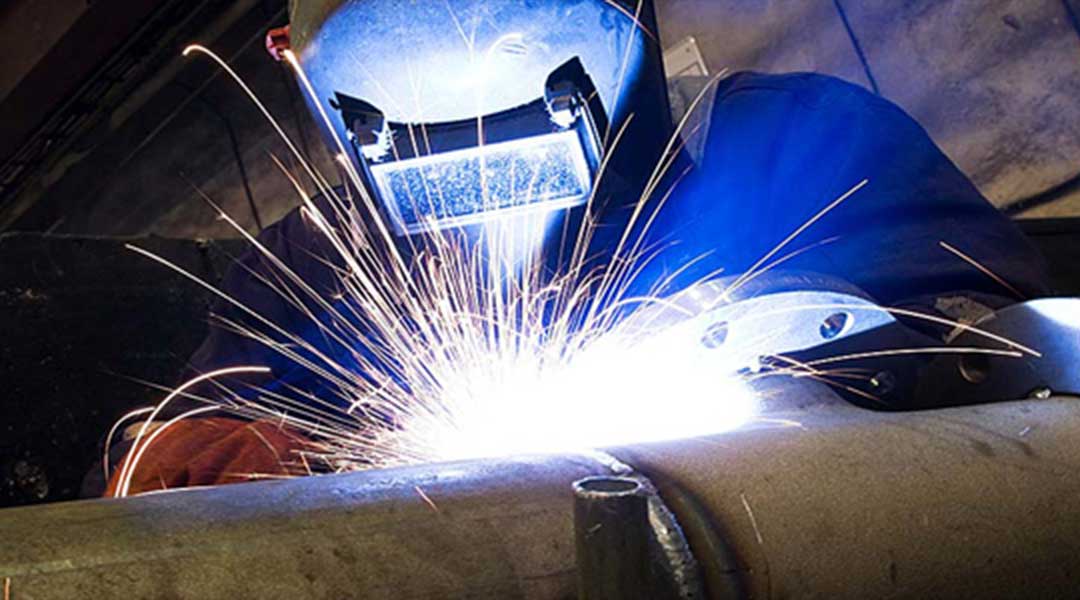
ISO 3834 چیست؟ اصول و کنترل کیفیت جوشکاری. در بسیاری از پروژه های فنی و مهندسی، کیفیت جوشکاری تأثیر مستقیمی بر استحکام، ایمنی و عملکرد نهایی سازه یا محصول دارد. یک اتصال جوشی نامناسب می تواند باعث ایجاد ترک، تخلخل، عدم ذوب، اعوجاج یا سایر عیوب شده و در شرایط خاص، عملکرد قطعه یا سازه را تحت تأثیر قرار دهد. ISO 3834 مجموعه ای از الزامات کیفی برای فرایندهای جوشکاری ذوبی مواد فلزی است که با هدف ایجاد یک سیستم منظم برای کنترل و اطمینان از کیفیت جوشکاری مورد استفاده قرار می گیرد. این استاندارد بر عواملی مانند صلاحیت کارکنان، تجهیزات، مواد مصرفی، روش های جوشکاری، بازرسی و آزمون و مستندسازی تمرکز دارد. آشنایی با الزامات این استاندارد برای شرکت هایی که در حوزه ساخت و تولید تجهیزات، سازه های فلزی، مخازن، قطعات صنعتی و سایر فعالیت های مرتبط با جوشکاری فعالیت می کنند، اهمیت زیادی دارد. به همین دلیل، دوره ISO 3834 و آموزش کنترل کیفیت جوشکاری می توانند برای کارشناسان، بازرسان، مهندسان و مسئولان کنترل کیفیت کاربردی باشند.
ISO 3834 با عنوان Quality requirements for fusion welding of metallic materials به الزامات کیفیت برای جوشکاری ذوبی مواد فلزی می پردازد.
هدف این استاندارد آن است که فعالیت های مؤثر بر کیفیت جوشکاری از مرحله بررسی الزامات تا آماده سازی، اجرای جوش، بازرسی و ارزیابی نتایج، به شکل کنترل شده انجام شوند.
ISO 3834 بیشتر از آنکه صرفاً یک استاندارد برای بررسی محصول نهایی باشد، بر کنترل فرایند جوشکاری تأکید دارد. به همین دلیل، عواملی مانند روش جوشکاری، صلاحیت جوشکار، مواد مصرفی، تجهیزات و بازرسی های حین فرایند اهمیت زیادی پیدا می کنند.
جوشکاری یکی از فرایندهای مهم در صنایع مختلف است و کیفیت آن به عوامل متعددی وابسته است. تغییر در پارامترهای جوشکاری، وضعیت سطح، نوع ماده پایه، شرایط محیطی یا مهارت جوشکار می تواند نتیجه نهایی را تغییر دهد.
کنترل کیفیت (Quality Control) در جوشکاری با هدف شناسایی و پیشگیری از نواقص و اطمینان از مطابقت فرایند و محصول با الزامات تعیین شده انجام می شود.
کنترل مناسب می تواند به موارد زیر کمک کند:
بنابراین، کنترل کیفیت جوشکاری نباید تنها به بازرسی نهایی محدود شود و بهتر است از مراحل اولیه برنامه ریزی فرایند در نظر گرفته شود.
برای دستیابی به کیفیت پایدار، عوامل مختلفی باید به صورت هماهنگ مدیریت شوند. برخی از مهم ترین موارد عبارت اند از:
قبل از شروع جوشکاری باید الزامات فنی و قراردادی مشخص شوند. نوع ماده، ابعاد و ضخامت، نوع اتصال، الزامات طراحی، سطح کیفیت موردنیاز، روش های بازرسی و معیارهای پذیرش از جمله مواردی هستند که باید بررسی شوند.
همچنین لازم است مشخص شود چه استانداردها، مشخصات فنی یا دستورالعمل هایی برای پروژه قابل اعمال هستند.
مهارت جوشکار یکی از عوامل مهم در کیفیت اتصال است. افرادی که عملیات جوشکاری را انجام می دهند باید متناسب با نوع کار، فرایند جوشکاری و الزامات پروژه، صلاحیت لازم را داشته باشند.
سوابق صلاحیت جوشکار یا Welder Qualification باید به صورت قابل ردیابی نگهداری شود و مشخص باشد فرد برای چه شرایطی مورد تأیید قرار گرفته است.
یکی از موضوعات مهم در کنترل فرایند، تعیین روش مناسب برای انجام عملیات جوشکاری است.
Welding Procedure Specification یا WPS سندی است که دستورالعمل ها و محدوده پارامترهای موردنیاز برای اجرای یک فرایند جوشکاری را مشخص می کند.
مواردی مانند فرایند جوشکاری، نوع و ضخامت ماده، وضعیت جوشکاری، مواد مصرفی، محدوده جریان و ولتاژ، پیش گرم و دمای بین پاسی، در صورت کاربرد، می توانند در دستورالعمل مربوطه مشخص شوند.
در پروژه هایی که نیاز به تأیید روش جوشکاری وجود دارد، باید روش اجرایی بر اساس الزامات تعیین شده ارزیابی و تأیید شود.
WPQR یا Welding Procedure Qualification Record سوابق نتایج آزمون ها و ارزیابی هایی است که برای تأیید صلاحیت روش جوشکاری مورد استفاده قرار می گیرد.
تفاوت WPS و WPQR موضوع مهمی در آموزش کنترل کیفیت جوشکاری است؛ WPS دستورالعمل اجرای جوش را مشخص می کند، در حالی که WPQR شواهد و سوابق تأیید صلاحیت روش را ارائه می دهد.
کیفیت جوش تنها به نحوه اجرای عملیات وابسته نیست. مشخصات و وضعیت مواد پایه و مواد مصرفی نیز باید کنترل شوند.
در صورت استفاده از الکترود، سیم جوش، پودر یا سایر مواد مصرفی، باید مشخصات آن ها با الزامات پروژه مطابقت داشته باشد. شرایط نگهداری و آماده سازی برخی مواد مصرفی نیز می تواند بر کیفیت جوش تأثیر بگذارد.
ثبت اطلاعات مربوط به مواد و قابلیت Traceability یا ردیابی آن ها به کنترل بهتر فرایند کمک می کند.
بازرسی و آزمون بخش مهمی از فرایند ارزیابی کیفیت جوش هستند. نوع بازرسی موردنیاز باید بر اساس طراحی، استاندارد مربوطه، سطح کیفیت و الزامات پروژه تعیین شود.
Visual Inspection یا VT یکی از رایج ترین روش های بررسی جوش است. در این روش مواردی مانند ظاهر جوش، ابعاد، شکل، ترک های قابل مشاهده، بریدگی کناره جوش و برخی ناهنجاری های سطحی بررسی می شوند.
بازرسی چشمی می تواند در مراحل مختلف فرایند انجام شود و صرفاً به پایان عملیات محدود نیست.
در برخی پروژه ها، بازرسی های تکمیلی برای شناسایی ناپیوستگی هایی که با چشم قابل تشخیص نیستند مورد نیاز است.
روش های رایج Non-Destructive Testing یا NDT شامل موارد زیر هستند:
هر روش برای شناسایی نوع خاصی از ناپیوستگی ها مناسب است و انتخاب روش باید بر اساس نوع ماده، نوع اتصال، هندسه قطعه و الزامات فنی انجام شود.
یکی از موضوعات مهم در کنترل کیفیت، شناخت عیوب احتمالی و بررسی علت ایجاد آن هاست. برخی از عیوب رایج عبارت اند از:
ترک یکی از مهم ترین ناپیوستگی های جوش است و بسته به نوع و محل آن می تواند اهمیت زیادی داشته باشد. بررسی علت ایجاد ترک و جلوگیری از تکرار آن بخش مهمی از اقدامات اصلاحی است.
تخلخل به وجود حفره های گازی در فلز جوش گفته می شود. آلودگی سطح، شرایط نامناسب گاز محافظ یا عوامل مرتبط با مواد مصرفی می توانند در ایجاد آن نقش داشته باشند.
در این حالت، اتصال مناسب بین فلز جوش و سطح موردنظر یا بین لایه های جوش ایجاد نشده است. این عیب می تواند به پارامترهای فرایند، آماده سازی اتصال یا تکنیک اجرای جوش مرتبط باشد.
در برخی اتصالات ممکن است فلز جوش به میزان موردنیاز در ریشه اتصال نفوذ نکند. طراحی اتصال، آماده سازی ریشه و پارامترهای جوشکاری از عوامل مؤثر بر این وضعیت هستند.
Undercut به ایجاد شیار در مجاورت لبه جوش گفته می شود که می تواند بر کیفیت اتصال تأثیر بگذارد و باید بر اساس معیارهای پذیرش مربوطه ارزیابی شود.
شناخت این عیوب به کارشناسان کمک می کند علاوه بر تشخیص مشکل، علت اصلی ایجاد آن را نیز بررسی کنند.
یکی از جنبه های مهم سیستم کیفیت جوشکاری، ثبت و نگهداری اطلاعات است. مستندات مناسب امکان بررسی سوابق، ردیابی فرایند و ارزیابی عملکرد را فراهم می کنند.
بسته به الزامات پروژه و سیستم اجرایی سازمان، مستندات می توانند شامل موارد زیر باشند:
مستندسازی نباید صرفاً برای تکمیل پرونده انجام شود؛ هدف اصلی آن ایجاد قابلیت ردیابی (Traceability) و فراهم کردن شواهد قابل اعتماد از اجرای کنترل های موردنیاز است.
الزامات ISO 3834 برای بسیاری از فعالیت هایی که کیفیت جوشکاری در عملکرد محصول یا سازه اهمیت دارد، قابل استفاده است.
از جمله حوزه های کاربرد می توان به موارد زیر اشاره کرد:
میزان و نحوه اجرای الزامات باید با توجه به نوع محصول، فرایند تولید، الزامات مشتری و استانداردهای فنی مرتبط تعیین شود.
دوره ISO 3834 می تواند دید مناسبی نسبت به الزامات سیستم کیفیت جوشکاری ایجاد کند و برای افرادی که با تولید، جوشکاری، بازرسی و کنترل کیفیت سروکار دارند، مفید باشد.
موضوعات قابل طرح در این دوره شامل موارد زیر است:
این آموزش می تواند برای کارشناسان کنترل کیفیت، تولید، جوشکاری، بازرسی فنی و مهندسی کاربرد داشته باشد.
آموزش کنترل کیفیت جوشکاری برای افرادی مناسب است که در مراحل مختلف برنامه ریزی، اجرا، بازرسی یا ارزیابی اتصالات جوشی فعالیت دارند.
مخاطبان این آموزش می توانند شامل موارد زیر باشند:
آشنایی این افراد با الزامات کیفیت باعث می شود کنترل جوشکاری از یک فعالیت صرفاً نهایی به یک فرایند برنامه ریزی شده و قابل ردیابی تبدیل شود.
ISO 3834 یک چارچوب برای مدیریت و کنترل کیفیت فرایندهای جوشکاری ذوبی ارائه می کند، در حالی که بازرسی جوش یکی از فعالیت هایی است که برای ارزیابی کیفیت اجرای جوش انجام می شود.
به بیان ساده، بازرسی می تواند بخشی از سیستم کنترل کیفیت جوشکاری باشد؛ اما ISO 3834 موضوعات گسترده تری مانند صلاحیت افراد، روش های جوشکاری، تجهیزات، مواد، برنامه ریزی، بازرسی و مستندسازی را نیز مورد توجه قرار می دهد.
ISO 3834 استانداردی برای تعیین الزامات کیفیت در فرایندهای جوشکاری ذوبی مواد فلزی است و به سازمان کمک می کند عوامل مؤثر بر کیفیت جوشکاری را به شکل نظام مند کنترل کند.
این استاندارد در فعالیت های مختلف فنی و مهندسی مانند ساخت سازه های فلزی، تجهیزات صنعتی، ماشین سازی، مخازن، تجهیزات نفت و گاز و سایر پروژه هایی که کیفیت جوش اهمیت دارد، کاربرد دارد.
هدف اصلی، ایجاد کنترل مناسب بر عوامل مؤثر بر کیفیت جوشکاری و اطمینان از اجرای فرایند مطابق الزامات مشخص شده است.
WPS یا Welding Procedure Specification یک دستورالعمل اجرایی است که شرایط و پارامترهای موردنیاز برای انجام یک فرایند جوشکاری مشخص را تعیین می کند.
WPQR یا Welding Procedure Qualification Record سوابق نتایج آزمون و ارزیابی مورد استفاده برای تأیید صلاحیت یک روش جوشکاری است.
خیر. ISO 3834 بر کنترل فرایند تمرکز دارد و موضوعاتی مانند صلاحیت کارکنان، روش های جوشکاری، مواد، تجهیزات، بازرسی و مستندسازی را نیز در نظر می گیرد.
کنترل کیفیت جوشکاری می تواند شامل بررسی مواد، کنترل روش اجرایی، بررسی صلاحیت جوشکار، کنترل پارامترهای فرایند، بازرسی ظاهری، آزمون های غیرمخرب، ارزیابی عیوب و ثبت سوابق باشد.
این دوره برای کارشناسان QC و QA، مهندسان، بازرسان جوش، کارشناسان تولید، سرپرستان جوشکاری و مدیران واحدهای فنی و مهندسی مناسب است.
بله. این آموزش می تواند دانش کارشناسان QC را درباره کنترل فرایند جوشکاری، مستندسازی، بازرسی، عیوب جوش و الزامات کیفیت افزایش دهد و به اجرای منظم تر فعالیت های کنترل کیفیت کمک کند.
روش های رایج شامل VT، PT، MT، UT و RT هستند. انتخاب روش مناسب به نوع اتصال، جنس قطعه، نوع ناپیوستگی موردنظر و الزامات پروژه بستگی دارد.
ISO 3834 یک چارچوب مهم برای کنترل و مدیریت کیفیت فرایندهای جوشکاری ذوبی مواد فلزی است. این استاندارد تنها به بررسی ظاهر یا نتیجه نهایی جوش محدود نمی شود، بلکه عواملی مانند صلاحیت جوشکاران، روش های اجرایی، مواد مصرفی، تجهیزات، بازرسی، آزمون و مستندسازی را نیز مورد توجه قرار می دهد.
اجرای مناسب این الزامات می تواند به کاهش عیوب، دوباره کاری و هزینه های ناشی از کیفیت نامناسب کمک کند و قابلیت اطمینان اتصالات جوشی را افزایش دهد. در پروژه های فنی و مهندسی که کیفیت جوش تأثیر مستقیمی بر عملکرد محصول یا سازه دارد، ایجاد یک فرایند منظم برای کنترل کیفیت اهمیت ویژه ای پیدا می کند.
در این مسیر، دوره ISO 3834 و آموزش کنترل کیفیت جوشکاری می توانند دانش موردنیاز کارشناسان، مهندسان، بازرسان و مسئولان کیفیت را برای شناخت بهتر الزامات و اجرای مؤثرتر کنترل های مرتبط با جوشکاری فراهم کنند.
[مشاهده و ثبت نام در دوره تخصصی ISO 3834 اصول و کنترل کیفیت جوشکاری]
ISO 3834 چیست؟ اصول و کنترل کیفیت جوشکاری. در بسیاری از پروژه های فنی و مهندسی، کیفیت جوشکاری تأثیر مستقیمی بر استحکام، ایمنی و عملکرد نهایی سازه یا محصول دارد. یک اتصال جوشی نامناسب می تواند باعث ایجاد ترک، تخلخل، عدم ذوب، اعوجاج یا سایر عیوب شده و در شرایط خاص، عملکرد قطعه یا سازه را تحت تأثیر قرار دهد. ISO 3834 مجموعه ای از الزامات کیفی برای فرایندهای جوشکاری ذوبی مواد فلزی است که با هدف ایجاد یک سیستم منظم برای کنترل و اطمینان از کیفیت جوشکاری مورد استفاده قرار می گیرد. این استاندارد بر عواملی مانند صلاحیت کارکنان، تجهیزات، مواد مصرفی، روش های جوشکاری، بازرسی و آزمون و مستندسازی تمرکز دارد. آشنایی با الزامات این استاندارد برای شرکت هایی که در حوزه ساخت و تولید تجهیزات، سازه های فلزی، مخازن، قطعات صنعتی و سایر فعالیت های مرتبط با جوشکاری فعالیت می کنند، اهمیت زیادی دارد. به همین دلیل، دوره ISO 3834 و آموزش کنترل کیفیت جوشکاری می توانند برای کارشناسان، بازرسان، مهندسان و مسئولان کنترل کیفیت کاربردی باشند.